 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Běžné mylné představy o dvoušnekových extrudérech: Porušení tradičních přesvědčení o optimalizaci procesů vytlačování
Ningbo Fangli Technology Co., Ltd.je avýrobce mechanického zařízenís téměř 30letými zkušenostmizařízení na vytlačování plastových trubek, nová ochrana životního prostředí a nové materiálové vybavení. Od svého založení byl Fangli vyvíjen na základě požadavků uživatelů. Prostřednictvím neustálého zlepšování, nezávislého výzkumu a vývoje na základní technologii a trávení a vstřebávání pokročilé technologie a dalších prostředků jsme se vyvinuliLinka na vytlačování PVC trubek, Linka na vytlačování trubek PP-R, PE vodovodní / vytlačovací linka plynového potrubí, která byla čínským ministerstvem výstavby doporučena nahradit dovážené produkty. Získali jsme titul „Prvotřídní značka v provincii Zhejiang“.
V průmyslu zpracování plastů se téměř každý plastový díl spoléhá na sofistikované zpracování polymerních směsídvoušnekové extrudery(TSE). Díky svým vynikajícím vlastnostem míchání, vysoké účinnosti výroby a vynikající konzistenci produktu,dvoušnekové extruderyse stali nespornými lídry v kontinuálním skládání.
Navzdory tomu, že tato technologie je vyvíjena více než sto let, mnoho odborníků má stále mylné představy o jejích základních principech, což vede k odchylkám během rozšiřování kapacity nebo skutečné výroby. Dnes hluboce analyzujeme 5 nejčastějších mylných představ o dvoušnekových extrudérech.
Mylná představa 1: Výkon dvou šroubů je extrémně citlivý na opotřebení
Mnozí věří, že jakmile se šrouby opotřebují, výkon stroje prudce klesne. Skutečnost je taková: Dvoušnekové extrudéry jsou obecně méně citlivé na opotřebení než extrudéry s jedním šnekem.
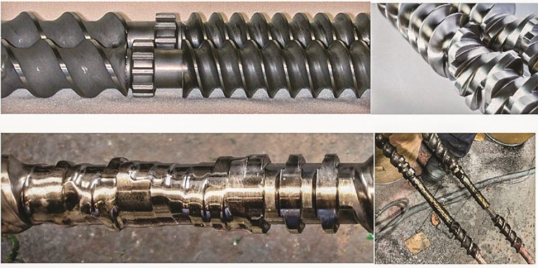
Šroub nemusí být nutně tak čistý a lesklý jako horní obrázek; ale rozhodně se nesmí nosit v rozsahu uvedeném na spodním obrázku. (Zdroj obrázku: Leistritz)
- Pozitivní dopravní výhoda:Souběžně se otáčející dvoušrouby mají jedinečný samostírací efekt. Opačné povrchové rychlosti v zóně záběru poskytují silnější pozitivní dopravní schopnost než jednoduché šneky.
- Velká tolerance opotřebení:V procesech se dvěma šneky mohou šroubové prvky nebo vložky sudů obvykle stále správně fungovat i při opotřebení průměru 3–5 %. Je to proto, že můžeme nezávisle upravit rychlost šroubu, abychom kompenzovali zvýšené vůle. Naproti tomu limit opotřebení pro jednošrouby je typicky pouze 1-2%.
- Nízké místní náklady na výměnu:Dvojité šrouby využívají modulární konstrukci ze stavebních bloků. Opotřebení se často koncentruje v oblastech s vysokým střihem a tlakem (přibližně 25-30 % celkové délky), takže údržba vyžaduje výměnu pouze těchto specifických součástí.
Tip odborníka:Šrouby obvykle vyžadují výměnu čtyřikrát častěji než sudy. Je to proto, že hroty šroubů jsou neustále v kontaktu s materiálem, zatímco povrch hlavně se dotýká určitých prvků pouze asi 25 % času.
Mylná představa 2: Ucpávka ventilace může vyřešit všechny problémy se zaplavením ventilace
Když na odvzdušňovacím otvoru dojde k „odvětrávacímu zaplavení“, mnozí instinktivně přidávají ventilační plnič. To však často funguje pouze jako „náplast“ maskující problém a může dokonce systém zbytečně komplikovat.
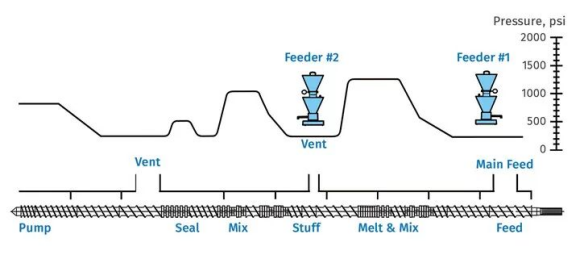
Ideální šneková konstrukce zajišťující nulový tlak v odvzdušňovacích a výstupních napájecích bodech
- Konstrukce je klíčová: Pokud je konstrukce šneku nedostatečná nebo je v čerpací sekci silný protitlak, tavenina bude proudit přímo do odvzdušňovací kolony. Odvzdušňovací ucpávka nemůže zásadně vyřešit zaplavení způsobené špatnou konstrukcí šroubu.
- Skutečný účel odvzdušňovacího plniva: Je vhodný pro formulace obsahující neroztavené materiály (např. prášková plniva), čímž zabraňuje hromadění těchto pevných látek v odvzdušňovacím otvoru při přenášení vysokorychlostní párou.
- Analýza hlavní příčiny: Pokud se normálně fungující průduch náhle začne zahlcovat, měla by být přednostně dána kontrola opotřebení šroubu/hlavně, selhání chladicího systému, zablokování síta nebo vysokého tlaku, než se spoléhat na ucpávku průduchu.
Mylná představa 3: Očekávání jednokrokového lineárního zvětšení z laboratoře na výrobní linku
"Receptura fungovala v laboratoři, takže určitě bude fungovat na výrobní lince." Tento předpoklad v praxi často selhává.
- Složitost okrajových podmínek: Rozšiřování výroby zahrnuje několik "okrajových podmínek" včetně volného objemu, přenosu tepla (řízení teploty taveniny), přenosu hmoty (směšování a odstranění těkavých látek) a omezení točivého momentu.
- Nelineární škálování: Procesy s omezeným objemem se měří podle krychle průměru šroubu (D³), zatímco procesy s omezeným přenosem tepla se škálují podle čtverce (D²). Rozdíl mezi nimi je podstatný.
- Pravidlo palce: Propustnost laboratoře nebo pilotní linky by neměla být menší než 1/10 cílové produkční propustnosti. Pokud je mezera větší, spolehlivost výpočtů scale-up výrazně klesá.
Mylná představa 4: Dvoušnekové extrudéry nejsou vhodné pro vstřikování kapalin
Dosažení úrovně vstřikování kapaliny v komerčním měřítku přesahující 70 % je zcela proveditelné.
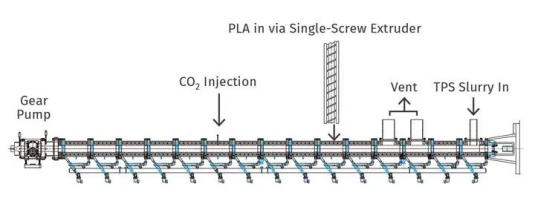
Optimalizovaná konstrukce se dvěma šneky integrující tavicí, míchací, superkritické vstřikování CO₂, chlazení a čerpací sekce
- Klíčové faktory: Jádro úspěšného vstřikování spočívá ve viskozitě kapaliny a její rozpustnosti v polymeru.
- Různé vybavení: Vstřikovací systémy, jako jsou zubová čerpadla, pístová čerpadla, peristaltická čerpadla nebo membránová čerpadla, lze vybrat na základě charakteristik kapaliny.
- Technika postupného vstřikování: U vysokoprocentních kapalných přípravků (např. >70 %) je klíčem postupné postupné vstřikování, aby se zabránilo hromadění kapaliny ve šnekových kanálech.
- Superkritické aplikace: Moderní technologie se dvěma šneky může stabilně vstřikovat superkritické tekutiny pro pěnění, odstranění těkavých látek nebo asistovanou plastifikaci.
Mylná představa 5: Specifický krouticí moment (nebo hustota točivého momentu) je jediným indikátorem točivého momentu
Při hodnocení výkonu extruderu se často diskutuje o "Specific Torque" (ST, také známý jako Torque Density, TD).
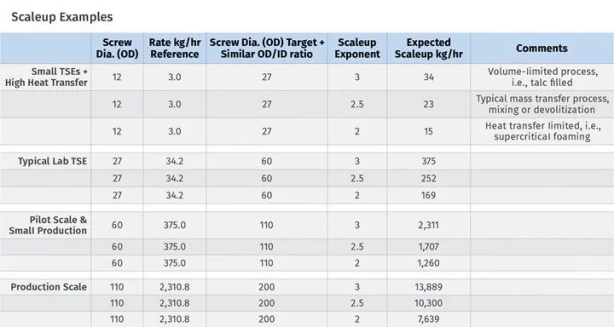
Stejný specifický točivý moment, ale různé poměry OD/ID vedou k výrazně odlišným volným objemům a zpracovatelským charakteristikám
- Definitivní omezení: Vzorec pro specifický moment je ST = Md / a³, kde Md je maximální moment na hřídel a a je středová vzdálenost.
- Overlooks Volume: Tento výpočet neodráží volný objem šroubu (FV). Volný objem závisí na poměru vnějšího a vnitřního průměru šneku (OD/ID) a přímo ovlivňuje průchod materiálu.
- Komplexní hodnocení: Při výběru zařízení je třeba najít optimální rovnováhu mezi točivým momentem a dostupným objemem šroubu.
Pochopení základní logiky skládání dvou šroubů a vyhýbání se těmto běžným kognitivním pastím je prvním krokem ke zlepšení kvality a efektivity výroby.
Pokud potřebujete další informace,Ningbo Fangli Technology Co., Ltd.vítáme vás, abyste se obrátili na podrobný dotaz, poskytneme vám profesionální technické vedení nebo návrhy na nákup vybavení.
Odeslat dotaz
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.
Zásady ochrany osobních údajů